Kalsinasyon, Kırma ve Eleme Ekipmanları
Karbon malzemelerinde ısıl işlem, boyut küçültme, eleme ve kalite değerlendirmesinin rolü.
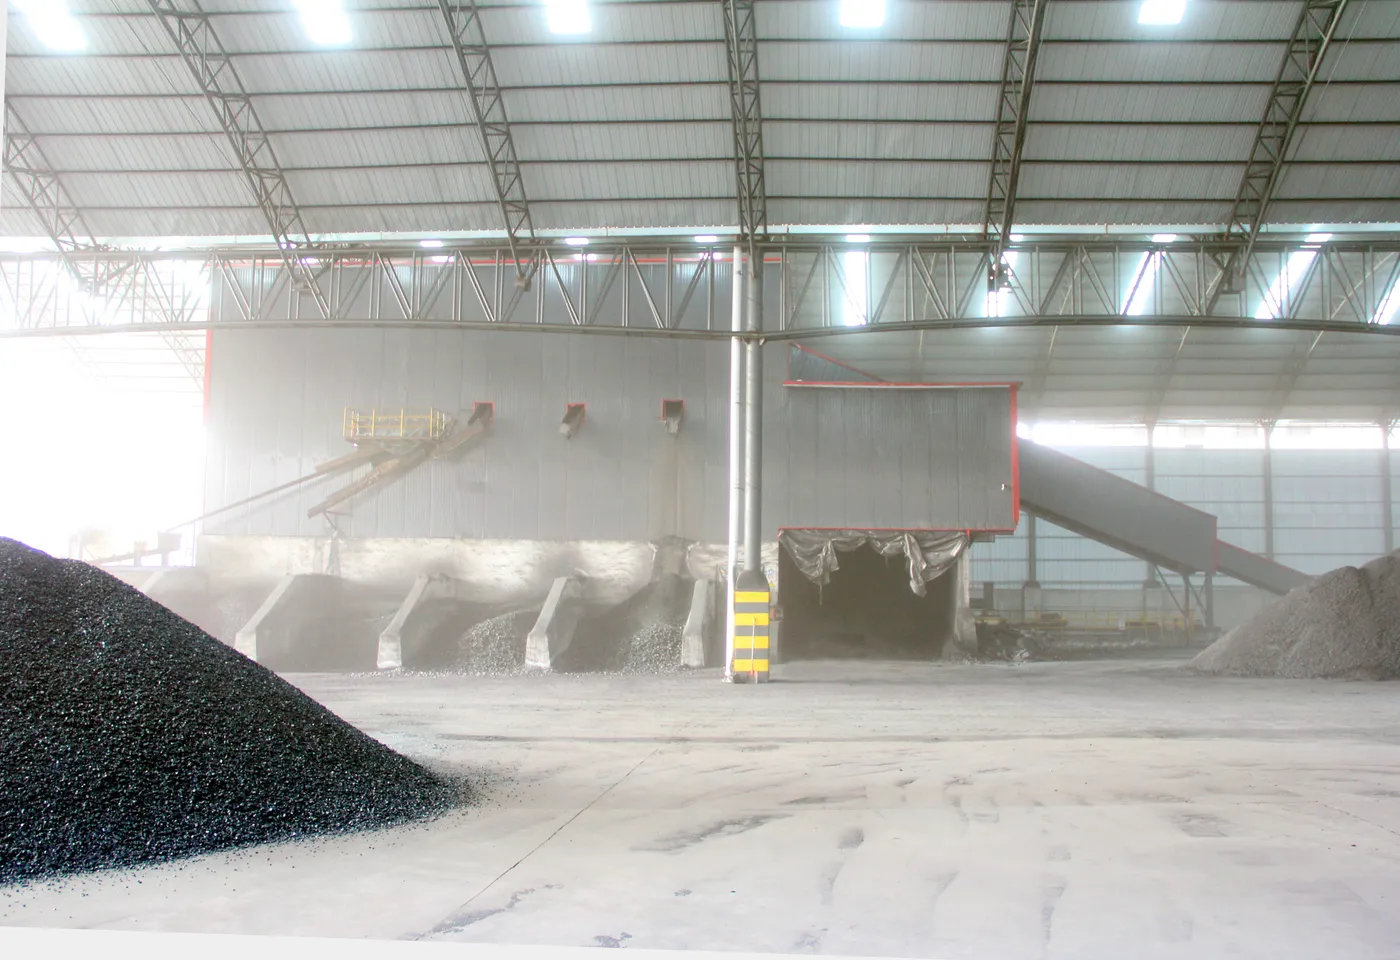
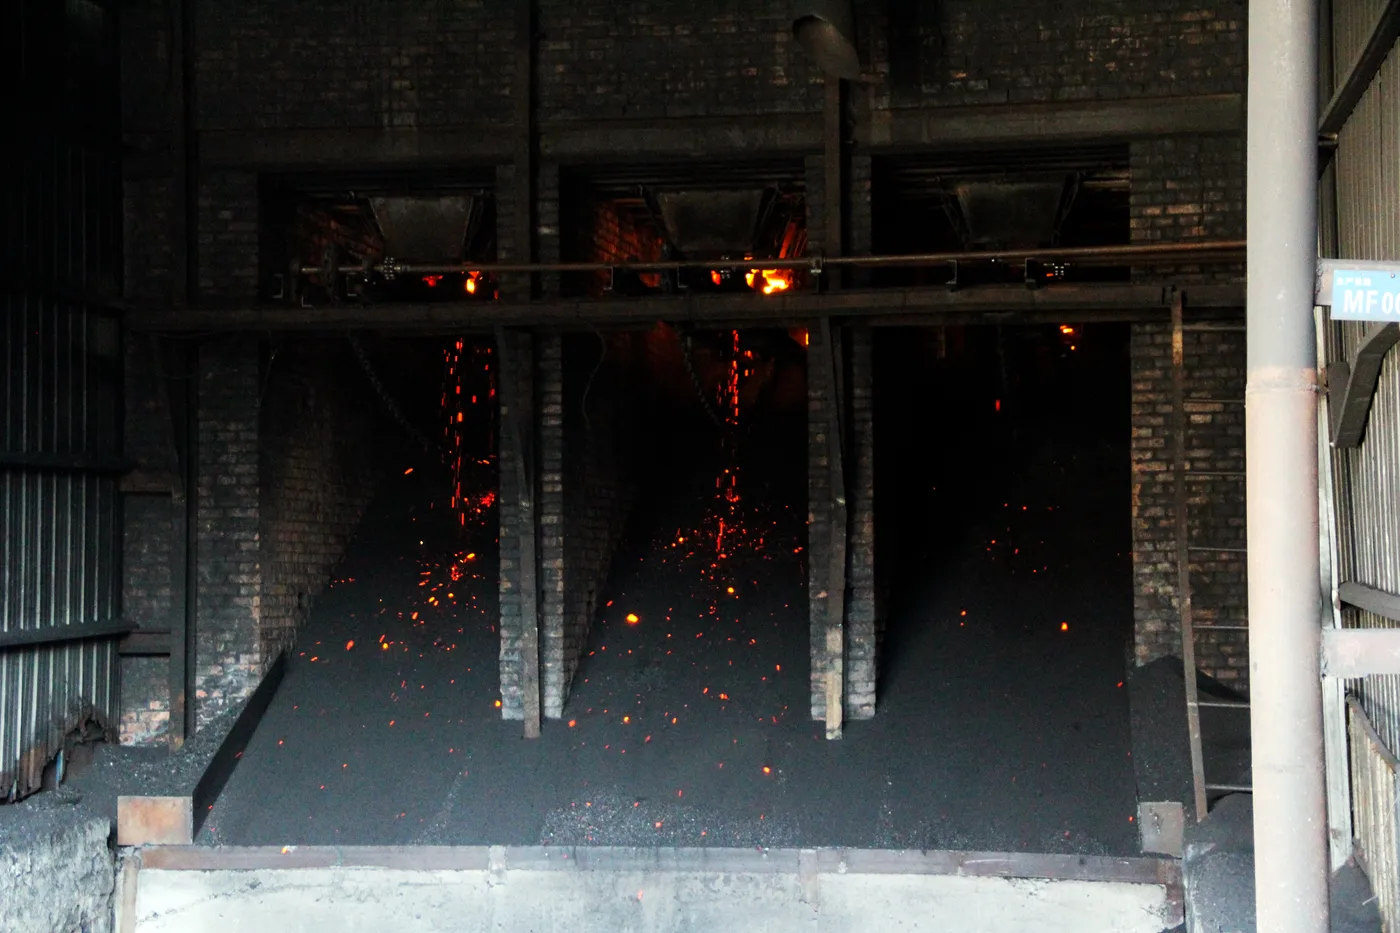
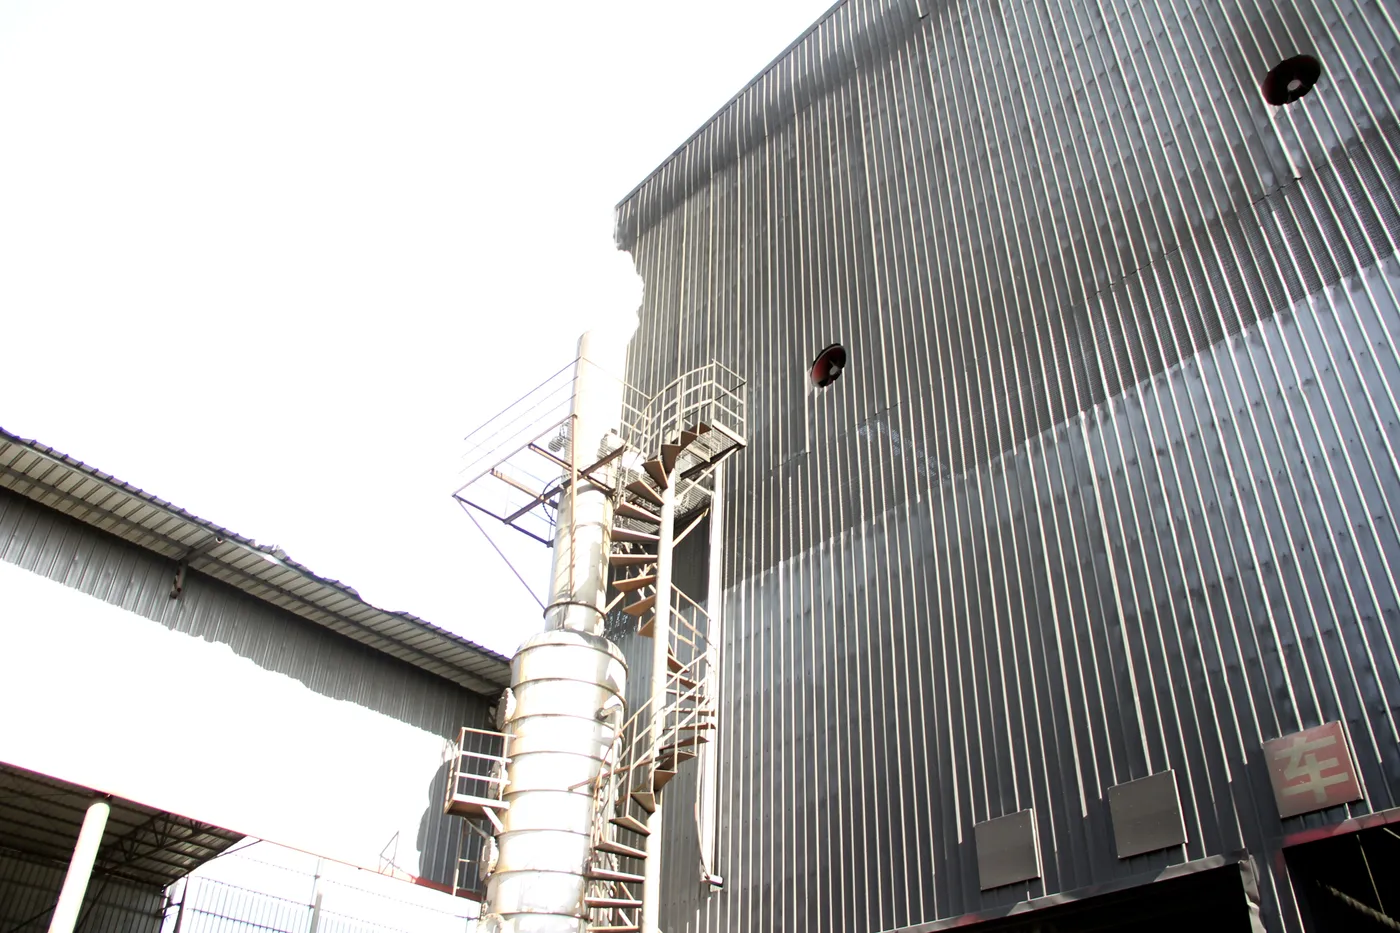
Karbon yükselticinin kimyasal ve fiziksel özellikleri, hammaddeyle birlikte ısıl işlem ve tane hazırlama aşamalarından etkilenir. Ekipman görselleri bu aşamalar hakkında genel bir bakış sunar.
Gereksiniminize uygun proses, kalite ve test kapsamını ürün ve uygulama bilgileriyle birlikte değerlendirelim.
Isıl işlem ve kalsinasyon
Kalsinasyonun amacı uçucu bileşikleri ve nemi azaltarak karbonlu malzemeyi hedef uygulamaya hazırlamaktır. Isıtma yöntemi, sıcaklık profili ve bekleme süresi hammaddeye ve ürün ailesine göre farklılaşır.
Grafitizasyon, kalsinasyondan ayrı bir işlemdir. Bu nedenle CAC, CPC ve GPC için aynı proses açıklaması kullanılmaz; ürün seçimi işlem adıyla birlikte gerçek analiz ve fiziksel özelliklere dayanır.
Kırma ve boyut küçültme
Çeneli veya konik kırıcılar gibi ekipmanlar, malzemeyi eleme öncesinde uygun boyuta getirir. Kırma sırasında oluşan ince fraksiyon, ürün kaybı ve sonraki besleme davranışı açısından takip edilmelidir.
Eleme ve tane dağılımı
Çok katlı titreşimli elekler, malzemeyi farklı tane aralıklarına ayırmak için kullanılır. İstenen nominal aralık kadar elek altı/üstü toleransları da belirtilmelidir. İnce malzeme enjeksiyonda, orta boyut banyo ilavesinde, daha iri malzeme sepetle şarjda farklı davranır.
Besleme sistemi, ergiyik hacmi ve çözünme süresi bilindiğinde daha anlamlı bir boyut değerlendirmesi yapılabilir.
Numune, analiz ve serbest bırakma
Sabit karbon, kül, uçucu madde, kükürt, nem ve tane dağılımı gibi sonuçlar üzerinde uzlaşılan kabul kriterleriyle karşılaştırılır. Numune alma şekli, test yöntemi ve parti tanımı COA’nın yorumlanmasında önemlidir.
Test kapsamı, belge talebi ve gerekiyorsa bağımsız inceleme koşulları sipariş öncesinde netleştirilmelidir.
Şartnamenizi iletin
Tane dağılımı ve kimyasal sınırları paylaşın; uygulamanıza uygun kapsamı görüşelim.
Teklif isteyin →